
 yêu cầu
Đừng ngần ngại gửi tin nhắn
I. Giới thiệu: Giải quyết nhiệm vụ “Không thể” Cụm từ “lắp một cái chốt vuông vào một cái lỗ tròn” là một biểu tượng phổ quát...
ĐỌC THÊMBa nhà cung cấp sẽ cung cấp cho bạn ba câu trả lời khác nhau về vật liệu tốt nhất cho mũi khoan: thép tốc độ cao, coban hoặc cacbua rắn. Cả ba câu trả lời đều đúng, nhưng mỗi câu trả lời chỉ đúng trong một tập hợp hẹp các điều kiện, cấp phôi, đường kính lỗ, máy và số lượng lỗ mục tiêu.
Nhận kết quả sai và chi phí xuất hiện nhanh chóng. Một mũi khoan HSS M2 6 mm chạy khô bằng thép không gỉ 304 với tốc độ 1.400 vòng / phút thường bị cùn bên trong 15 đến 25 lỗ, trong khi mũi khoan tương tự bằng thép carbon thấp có tuổi thọ hàng trăm lỗ. Việc chuyển công việc không gỉ đó sang bit coban M35 sẽ nhân tuổi thọ dụng cụ lên khoảng ba với khoảng gấp đôi đơn giá, đó là lý do tại sao việc lựa chọn vật liệu thuộc về việc mua sắm cũng như nôi dụng cụ.
Phần còn lại của hướng dẫn này tuân theo thứ tự đó, bởi vì ba họ vật liệu này hoạt động rất khác nhau khi nhiệt, mài mòn và va đập xâm nhập vào vết cắt.
Câu trả lời ngắn gọn: gỗ được khoan bằng thép cacbon cao hoặc HSS, thép nhẹ với HSS M2, thép không gỉ và hợp kim với coban M35 hoặc M42, kim loại khối lượng lớn được khoan bằng cacbua rắn và bê tông chỉ với dụng cụ SDS có đầu cacbua.
| Chất liệu | Giới hạn nhiệt | Phù hợp phôi tốt nhất | Giá tương đối |
| HSS M2, bề mặt sáng bóng | 540-600 C | Thép nhẹ, nhôm, gỗ, nhựa | 1.0x |
| HSS M2 với lớp phủ TiN | 540-600 C | Tấm kim loại, bộ dụng cụ sửa chữa chung, bảo trì | 1,2-1,5 lần |
| Coban M35 hoặc M42 | 600-650 C | Thép không gỉ 304 và 316, thép hợp kim, titan | 2,0-2,8 lần |
| Thân thép có đầu cacbua | 800C trở lên | Hàng bê tông, gạch, gạch block, tấm mài mòn | 3-5x |
| cacbua rắn | 1.000 C trở lên | Gia công kim loại CNC, vật liệu tổng hợp, chạy khối lượng lớn | 6-10x |
Các mũi khoan gỗ brad-point tiêu chuẩn được làm bằng thép cacbon cao và HSS, và sự khác biệt thực sự là sự lặp lại chứ không phải độ sắc nét. Thép carbon cao có ưu thế về giá thành và phù hợp với công việc đóng tủ cũng như làm mộc ở hiện trường, nơi một ít thép được sử dụng vài lần một tuần. HSS giữ cạnh đó thông qua các sản phẩm tấm mài mòn như MDF và ván dăm, nơi các đường keo và chất độn khoáng làm mờ cạnh thép mềm trong một ca duy nhất. Mũi khoan và mũi khoan forstner tuân theo cùng một quy tắc: thép carbon để khoan sâu không thường xuyên, HSS để sản xuất lặp lại.
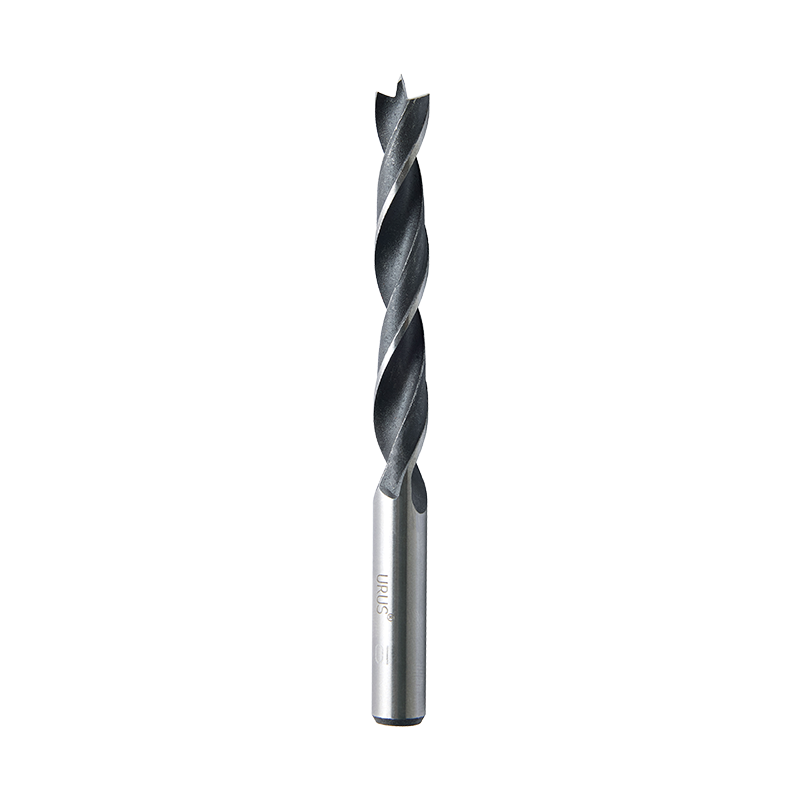 Mũi khoan gỗ Brad Point tiêu chuẩn để khoan gỗ chính xác Mũi khoan gỗ có tâm chính xác và chuôi tròn, phù hợp với vị trí chính xác và mâm cặp tiêu chuẩn để khoan gỗ thông thường. Xem sản phẩm →
Khoan thép nhẹ, nhôm, đồng thau và nhựa một cách kinh tế nhất với HSS M2, thường ở điểm 118 độ cho công việc thông thường và điểm phân chia 135 độ khi mũi khoan phải giữ tâm được đánh dấu mà không cần di chuyển. Thép không gỉ 304 và 316 cứng lại dưới cạnh cùn, vì vậy dụng cụ phải cắt thay vì chà xát: coban M35 hoặc M42 có điểm phân chia giữ cho cạnh tồn tại đủ lâu để hoàn thành lỗ. Hình học điểm thí điểm giúp ích trên các phần cong và mỏng. Cacbua rắn chỉ đi vào khi đã hoàn tất việc kiểm soát thể tích, độ cứng và chất làm mát.
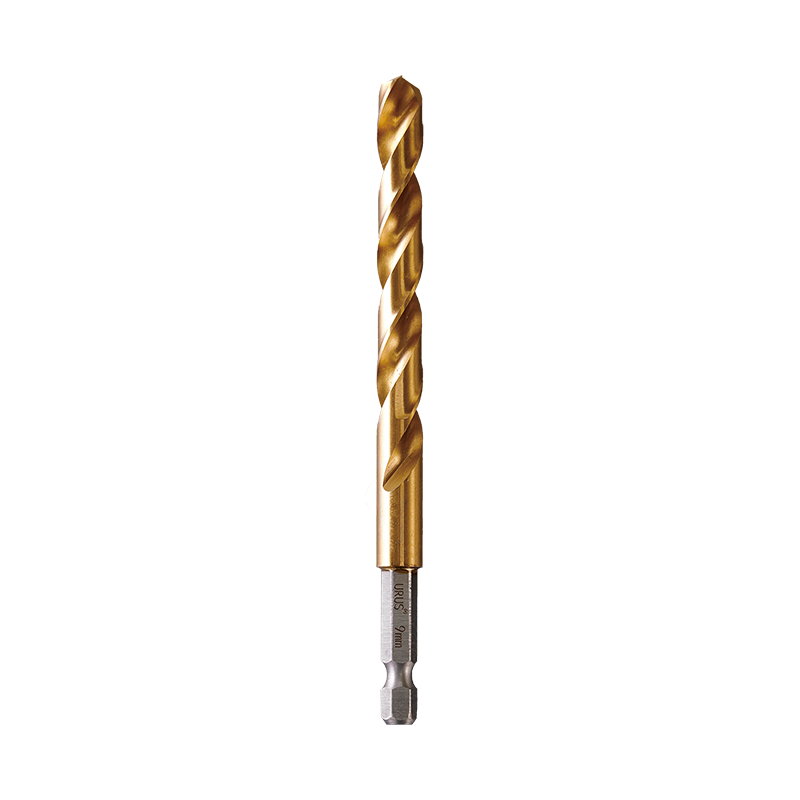 Mũi khoan kim loại điểm chia tùy chỉnh cho đầu cặp thay đổi nhanh Mũi khoan kim loại có dạng hình học điểm phân chia và nhiều tùy chọn hoàn thiện, được thiết kế cho mâm cặp chuôi nhanh 1/4 inch và đường kính từ 1,0 đến 13,0 mm. Xem sản phẩm →
Không có bit coban hoặc HSS nào có trong bê tông. Khoan búa áp dụng tải trọng tác động và mài mòn khoáng chất cùng một lúc, do đó lưỡi cắt phải được hàn cacbua vonfram vào thân thép. SDS-plus bao phủ các lỗ khoảng 4 đến 16 mm trên gạch, khối và bê tông tiêu chuẩn, trong khi SDS-max có đường kính lớn hơn và công việc gia cố nặng hơn. Đầu cacbua ba dao cắt tập trung nhanh hơn trên các bề mặt không bằng phẳng và giảm bước đi làm hỏng vị trí lỗ trên bức tường thô.
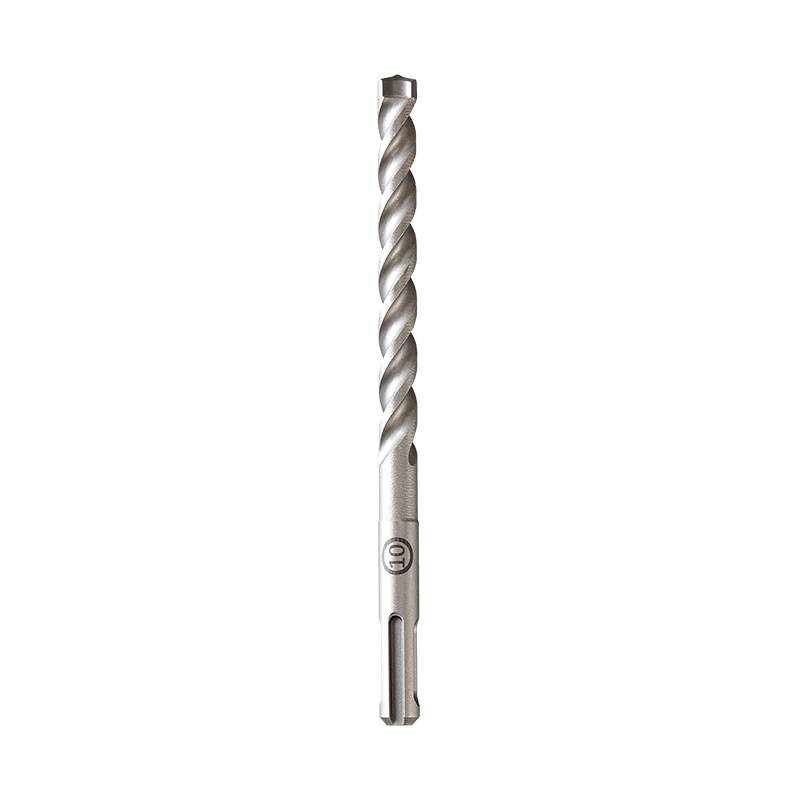 Mũi khoan búa đầu nhọn bằng cacbua SDS-3-Cutter tùy chỉnh cho khối xây Một mũi búa xây có đầu bằng cacbua ba lưỡi cắt và thân bằng crôm-vanadi cứng, dùng để khoan gạch, bê tông và đá ở nhiều kích cỡ. Xem sản phẩm →
Hình học điểm, số lượng me và cán tiêu chuẩn cũng quan trọng như vật liệu cơ bản, vì vậy hãy lưu giữ tài liệu tham khảo cho các loại mũi khoan và công dụng của chúng bên cạnh đặc điểm kỹ thuật của vật liệu khi bạn viết bản tóm tắt mua hàng.
Hầu hết các lỗi đặc tả mà chúng ta thấy trong các trích dẫn đều xuất phát từ bốn sự hiểu lầm về thành phần thực sự của một bit.
Độ cứng màu đỏ là nhiệt độ tại đó lưỡi cắt mềm đi và ngừng cắt sạch. HSS M2 giữ lợi thế ở khoảng 540-600 C, các loại coban đẩy nhiệt độ đó lên khoảng 600-650 C, và cacbua tiếp tục cắt giảm vượt xa mức đó, đó là toàn bộ lý do khiến coban và cacbua tồn tại dưới dạng các mức giá riêng biệt.
Trong thép không gỉ 304, coban M35 thường tạo ra lỗ gấp khoảng ba lần so với HSS M2 và hình dạng cacbua có đầu nhọn hơn năm lần, đủ để giảm chi phí trên mỗi lỗ mặc dù đơn giá cao hơn.
Số học rất đơn giản. Một bit HSS M2 có giá 3,00 USD tạo ra 20 lỗ có giá 0,15 USD mỗi lỗ. Một bit coban ở mức 7,50 USD tạo ra 60 lỗ có giá 0,125 USD mỗi lỗ và nó cũng loại bỏ hai thay đổi bit khỏi ca làm việc của người vận hành. Trên một máy khoan 600 lỗ không gỉ mỗi ngày, sự khác biệt đó sẽ loại bỏ khoảng 20 lần thay dao mỗi ngày.
Thông số kỹ thuật của mũi khoan chỉ hoàn chỉnh khi nó đặt tên cho phôi, lỗ, máy, tuổi thọ dự kiến và phương pháp xác minh. Bất cứ điều gì ít hơn sẽ để lại sự lựa chọn nguyên liệu cho nhà cung cấp của bạn giả định.
Các nhà cung cấp xây dựng các bit cho chương trình OEM thường hoan nghênh mức độ chi tiết đó vì sau này nó sẽ loại bỏ tranh luận. Chiết Giang URUS Tools Co., Ltd., nhà sản xuất mũi khoan, kìm và bộ dụng cụ cầm tay ở Jiashan, Chiết Giang dưới thương hiệu Bison, hoạt động trên các dây chuyền gỗ, kim loại và gạch xây với chứng nhận ISO9001:2015, được chứng nhận là doanh nghiệp công nghệ cao cấp quốc gia và phòng thử nghiệm hợp tác TUV Rheinland được thành lập vào năm 2017. Người mua chuẩn bị bản tóm tắt rộng hơn có thể bắt đầu từ phần tổng quan này về mũi cắt cho máy khoan: chủng loại, vật liệu và cách chọn .
Không. Cobalt mua độ cứng nóng và khả năng chống mài mòn và đổi lại từ bỏ một số độ dẻo dai, với giá gấp hai đến ba lần đơn giá. Trong công việc bảo trì gỗ, thép nhẹ, nhôm và bảo trì chung, HSS M2 là sự lựa chọn kinh tế hơn. Cobalt đạt được ưu thế khi phôi là thép không gỉ, thép hợp kim trên khoảng 30 HRC hoặc titan hoặc khi nhiệt độ cạnh là yếu tố hạn chế tuổi thọ của dụng cụ.
Không. Titanium nitride là lớp phủ có kích thước khoảng 1 đến 4 micron trên cùng chất nền HSS. Nó làm giảm ma sát, cải thiện dòng phoi và làm chậm sự mài mòn của mặt sườn, nhưng thép nền vẫn quyết định lượng nhiệt mà cạnh tồn tại trước khi nó mềm ra.
Cacbua vonfram. Bê tông được khoan bằng va đập nên đầu mũi khoan phải là miếng chèn cacbua hàn đồng được gắn vào cán SDS-plus hoặc SDS-max. Các cạnh HSS và coban nhanh chóng bị hỏng dưới sự kết hợp giữa búa và mài mòn khoáng chất.
So sánh chi phí trên mỗi lỗ ở một phôi cố định, đường kính và tốc độ. Yêu cầu dữ liệu về độ cứng, số liệu về độ lệch của đầu, độ dày lớp phủ và lô mẫu được kiểm tra trên máy của chính bạn trước khi phát hành đơn đặt hàng thùng chứa và giữ kết quả kiểm tra đó kèm theo thông số kỹ thuật.
I. Giới thiệu: Giải quyết nhiệm vụ “Không thể” Cụm từ “lắp một cái chốt vuông vào một cái lỗ tròn” là một biểu tượng phổ quát...
ĐỌC THÊMGia công kim loại luôn là nền tảng của sự phát triển công nghiệp, định hình mọi thứ từ linh kiện ô tô đến...
ĐỌC THÊM1. Kìm bơm nước là gì? – Công cụ “Toàn năng” linh hoạt Trong sản xuất công nghiệp hiện đại và bảo trì hàng ngày...
ĐỌC THÊMLựa chọn các công cụ cắt công nghiệp phù hợp là một quyết định quan trọng ảnh hưởng trực tiếp đến hiệu quả sản xuất...
ĐỌC THÊM
+86-573-84611229

+86-573-84611518


Số 35 đường Yucao, thị trấn Ganyao, thành phố Jiashan, tỉnh Chiết Giang, Trung Quốc
Bản quyền © Chiết Giang URUS Tools Co., Ltd. privacy policy