

 yêu cầu
Đừng ngần ngại gửi tin nhắn
I. Giới thiệu: Giải quyết nhiệm vụ “Không thể” Cụm từ “lắp một cái chốt vuông vào một cái lỗ tròn” là một biểu tượng phổ quát...
ĐỌC THÊMLấy mũi khoan xoắn 3/16 inch vào một miếng thép không gỉ 304 và xem điều gì sẽ xảy ra. Đầu nhọn chuyển sang màu xanh lam, khói cuộn lên và trong vòng một phút, lưỡi cắt sẽ cọ xát thay vì cắt. Không có gì sai với máy khoan ngoại trừ điều này: vượt quá khoảng 540 C, các cacbua bên trong thân thép không còn giữ được độ cứng nữa. Để hiểu mũi khoan được làm bằng gì thực sự là hiểu vật liệu cơ bản nào đang đứng giữa bạn và thời điểm đó.
Mỗi mũi khoan đều có hai phần: lưỡi cắt và thân mang nó. Sự tiên tiến chỉ đến từ bốn họ vật chất. Đó là thép tốc độ cao, thép tốc độ cao chứa coban, cacbua vonfram ở dạng rắn hoặc hàn đồng thau và mài mòn kim cương. Thép carbon là lựa chọn thứ năm và chủ yếu mang tính lịch sử, hiện tồn tại chủ yếu ở các sản phẩm chế biến gỗ giá rẻ.
Mũi khoan là một dụng cụ cắt quay có cạnh được làm từ thép dụng cụ cứng hoặc cacbua vonfram, được chọn sao cho cạnh cứng hơn vật liệu được cắt và ổn định ở nhiệt độ mà vết cắt tạo ra.
Định nghĩa đó là lý do tại sao việc lựa chọn vật liệu phải tuân theo phôi chứ không phải ngược lại. Than gỗ gần 200 C. Cốt liệu bê tông nằm ở khoảng 7 trên thang Mohs. Thép không gỉ đẩy cạnh vượt quá 600 C. Mỗi điều kiện chỉ ra một vật liệu cơ bản khác nhau, đó chính xác là lý do tại sao không có mũi khoan nào có thể khoan tốt mọi thứ.
Khoảng tám trong số mười mũi khoan được bán trên toàn thế giới được làm từ thép tốc độ cao và M2 là loại thực hiện hầu hết công việc đó. M2 không phải là một thương hiệu. Đây là phân loại thép công cụ AISI, được viết là DIN 1.3343 trong danh mục sản phẩm của Châu Âu.
Một loại M2 tan chảy điển hình, được đo bằng trọng lượng, chứa:
Sau khi đông cứng và ủ gấp đôi, M2 đạt từ 62 đến 65 HRC. Độ cứng này đủ cứng đối với thép nhẹ, nhôm, đồng thau, nhựa và hầu hết gỗ, đồng thời đủ cứng để mũi khoan có thể uốn cong trước khi vỡ ra khi mũi khoan chạm vào.
Bề mặt hoàn thiện không thay đổi bất kỳ điều này. Một bit oxit đen mang một lớp oxit sắt dày dưới 10 micron. Nó chứa chất lỏng cắt và dừng việc hàn phoi vào mép. Nghiền lớp phủ ra và phần thép bên dưới giống hệt nhau.
Thép tốc độ cao có được độ cứng từ quá trình xử lý nhiệt chứ không phải từ hóa học. Đưa đầu vượt qua khoảng 600 C và nó biến thành thép thông thường. Sự thay đổi màu sắc là cảnh báo duy nhất bạn nhận được.
Hình học điểm phân chia là hình dạng phổ biến nhất mà bạn thực sự sẽ mua. Hai lưỡi cắt chính được mài thành bốn mặt gặp nhau ở góc 135 độ. Trên tấm dưới 10 mm, nó ngăn chặn sự dịch chuyển của điểm và cần ít áp lực nạp hơn điểm 118 độ vì cạnh đục ngắn hơn.
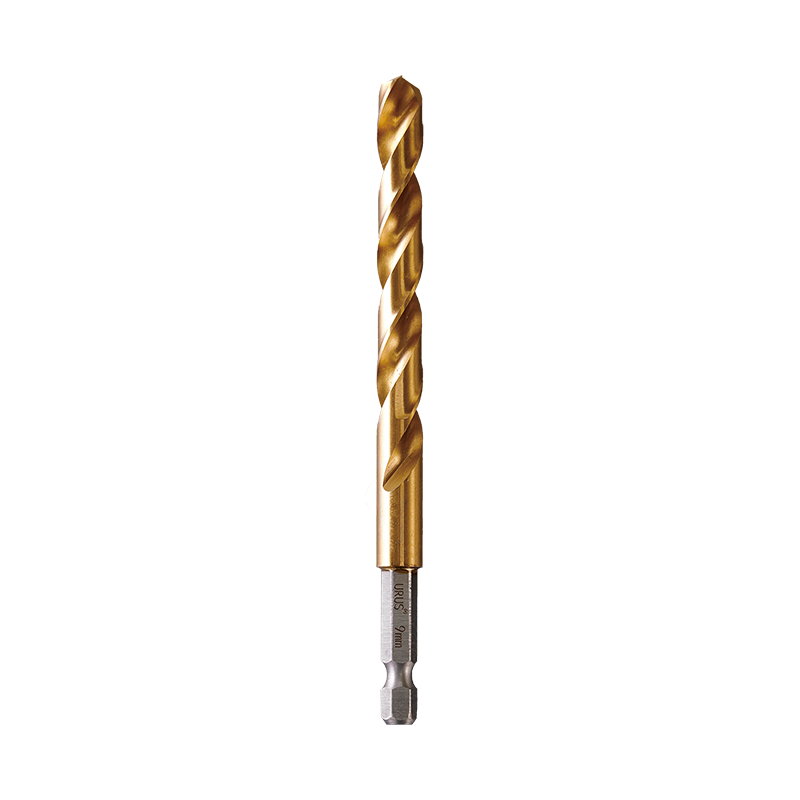 Mũi khoan kim loại chia điểm cho đầu cặp chuôi nhanh 1/4 inch Mũi khoan kim loại có hình học điểm phân chia, có sẵn trên các kích thước L50, L70, DIN338 và DIN340; hữu ích khi xem xét các lựa chọn điểm 135 độ và các lớp HSS coban. Xem sản phẩm →
Cobalt không được sử dụng để chế tạo thân mũi khoan. Nó là một nguyên tố hợp kim được nấu chảy thành thép tốc độ cao, chiếm 5 đến 8% trọng lượng. M35 mang khoảng 5% và M42 mang khoảng 8%, và đó là hai cái tên bạn sẽ thấy được in trên bao bì.
Những gì coban làm là làm chậm quá trình thô hóa cacbua ở nhiệt độ. Các hạt cacbua vonfram trong ma trận thép muốn kết tụ lại và phát triển, và một khi chúng phát triển thì cạnh sẽ mềm đi. Cobalt làm chậm quá trình đó và đẩy nhiệt độ cạnh có thể sử dụng lên cao. Mức tăng đo được ở độ cứng nóng trông gần giống như thế này.
Bạn không thể phân biệt bit coban với bit không coban bằng cách nhìn vào nó. Cùng một nhà máy có thể hoàn thiện M2, M35 và M42 bằng oxit đen giống hệt nhau, trong cùng một thùng. Thiếu loại thép được in trên bao bì, tín hiệu duy nhất còn lại là giá cả và thời gian tồn tại của cạnh thép không gỉ.
Cắt thép không gỉ 304 và thép nhẹ ở tốc độ vừa phải. Rẻ hơn trên mỗi bit và là sự lựa chọn thông thường cho công việc bảo trì và chế tạo nhẹ.
Giữ cạnh lâu hơn đáng kể với titan, Inconel và hợp kim trên 35 HRC. Chi phí cao hơn và đủ giòn để máy khoan cầm tay có thể cắt nó khi đột phá.
Cacbua vonfram hoàn toàn không phải là thép. Đó là luyện kim bột. Các hạt cacbua vonfram cỡ micromet được liên kết với coban hoặc niken và thiêu kết ở nhiệt độ gần 1400 C thành một khối rắn. Loại WC-Co điển hình có hàm lượng chất kết dính coban từ 6 đến 12 phần trăm tính theo trọng lượng.
Độ cứng đạt khoảng 1400 đến 1600 HV, tức là khoảng 90 trên thang HRA và vượt xa mọi thứ mà giũa có thể chạm vào. Độ cứng đó cho phép nó cắt cốt liệu bê tông mà chỉ cần đánh bóng phẳng cạnh HSS.
Nó có hai hình dạng. Cacbua rắn có nghĩa là toàn bộ mũi khoan được thiêu kết, tiêu chuẩn cho các lỗ siêu nhỏ 0,3 mm trên bảng mạch in và cho các trung tâm gia công CNC. Đầu bằng cacbua có nghĩa là một miếng đệm thiêu kết nhỏ được hàn vào một thân thép, đây là cấu trúc được sử dụng cho công việc xây và đóng búa.
Các mũi búa SDS-plus và SDS-max hầu hết đều được hàn đồng. Đầu mũi cacbua ba lưỡi cắt được hàn vào cán thép có rãnh và ba lưỡi cắt chia năng lượng búa qua ba điểm tiếp xúc thay vì hai, giúp giữ cho lỗ tròn và giảm lực bám trong bê tông cốt thép.
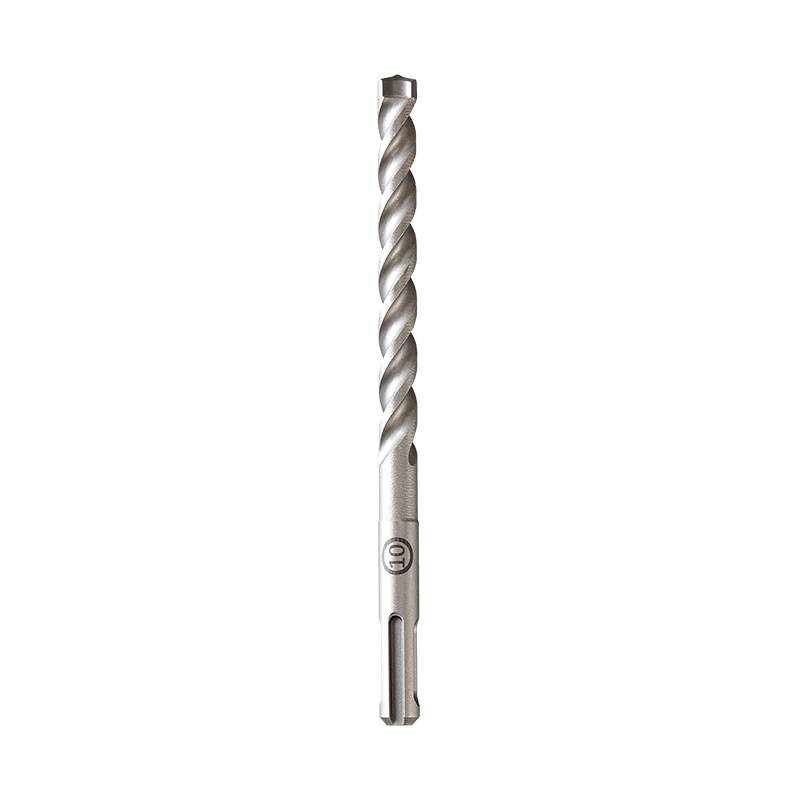 Mũi khoan đầu nhọn bằng cacbua SDS-3-Cutter để khoan khối xây Một mũi búa xây bằng cacbua ba lưỡi có khả năng loại bỏ bụi ba me, kích thước 3,45–18 mm; hữu ích khi so sánh các bit SDS được hàn với gạch, bê tông và đá. Xem sản phẩm →
Hàn đồng là điểm yếu của mọi mũi khoan bằng cacbua. Hợp kim hàn bạc và đồng thau tan chảy ở nhiệt độ từ 600 C đến 700 C. Khối xây phát sáng màu đỏ và đầu rơi ra, để lại một chuôi thép hoàn toàn tốt và không có gì ở đầu.
Lớp phủ PVD trên mũi khoan là những màng mỏng, thường từ 1 đến 4 micron, lớp phủ này sẽ biến mất sau khoảng 30 lỗ trên thép ở tốc độ nạp thông thường. Titanium nitride và titan nhôm nitride là hai loại bạn gặp thường xuyên nhất và chúng hoạt động bằng cách giảm ma sát và giảm các cạnh tích hợp thay vì làm cứng thép bên dưới.
Bit M2 được phủ titan và bit M2 trơn có cùng độ cứng. Lớp phủ thay đổi cách con chip trượt chứ không phải độ cứng của cạnh.
Ở đây, màu sắc được thử nghiệm kém, đây là cái bẫy mà hầu hết người mua rơi vào. Cạnh màu hổ phách hoặc vàng thường là TiN, nhưng cạnh màu xanh xám đậm có thể chỉ đơn giản là oxit hơi nước và mũi thép coban chính hãng có thể không có màu gì sau khi được hoàn thiện sáng. Đọc loại thép được in thay vì bóng râm.
Than gỗ ở nhiệt độ khoảng 200 C, không bằng nhiệt độ mà thân thép có thể ủ, do đó, một bộ phận chế biến gỗ không cần coban hoặc cacbua vonfram. Nó được làm từ thép carbon hoặc M2 trơn và thay vào đó, hình dạng mang lại hiệu suất.
Mũi khoan gỗ brad-point có ba tính năng hoạt động quan trọng:
Loại bỏ các cựa và các lỗ rách. Đó là lý do tại sao các mũi khoan chế biến gỗ được đánh giá dựa trên độ mài chứ không phải hàm lượng hợp kim của chúng.
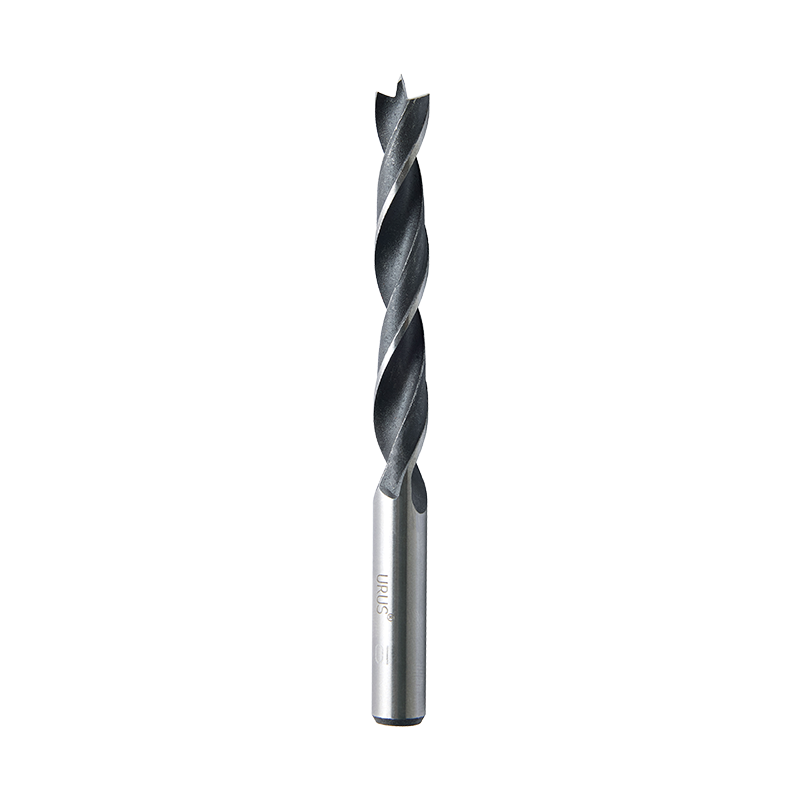 Mũi khoan gỗ Brad Point tiêu chuẩn có chuôi tròn Mũi khoan nhọn bằng thép cacbon có tâm chính xác và cán tròn, đường kính 3–30 mm; phù hợp với việc khoan gỗ ở những nơi có vấn đề xé rách. Xem sản phẩm →
Các mũi chế biến gỗ hiếm khi sử dụng cạnh cacbua vì cacbua rất giòn. Gỗ mềm, nhưng chỉ cần đóng một chiếc đinh cũng đủ khiến đầu thiêu kết trở nên vô dụng.
Màu sắc thu hẹp trường nhưng tệp sẽ giải quyết được câu hỏi. Dũa 60 HRC có thể cắt vào bất kỳ loại thép tốc độ cao nào, cho dù đó là M2, M35 hay M42, và trượt trên cacbua vonfram mà không để lại dấu vết.
| Những gì bạn nhìn thấy | Rất có thể vật liệu | Làm thế nào để xác nhận nó |
| Kim loại màu xám trơn, không có lớp phủ, trọng lượng bình thường | Thép tốc độ cao M2 | Một cái giũa cắn và để lại một vết xước sáng |
| Bề mặt màu đen hoặc xanh đậm | Ôxít đen trên HSS hoặc thép cacbon | Một tập tin cắn; thép carbon dễ trầy xước hơn và sáng nhanh hơn |
| Kết thúc bằng vàng hoặc hổ phách | Lớp phủ TiN, thường trên M2 | Dũa cạo lớp phủ và để lộ phần thép màu xám bên dưới |
| Đầu màu tối, không phản chiếu dày hơn rõ rệt so với thân | Đầu cacbua vonfram hàn | Giày trượt tập tin; phần đầu cứng hơn nhiều so với phần thân bên dưới nó |
| Cạnh có cảm giác nhám, giống như giấy nhám mịn | Kim cương mài mòn mạ điện | Giũa trượt và mép trông giống như hạt nhúng chứ không phải mép đất |
Việc kiểm tra giũa đủ đáng tin cậy vì nó không thể bị đánh lừa bởi hợp kim hóa. M35 và M42 đủ gần với M2 nên hồ sơ sẽ không thể tách chúng ra, vì vậy đối với câu hỏi về coban, chỉ có loại thép được in mới cho bạn câu trả lời.
Nếu mũi khoan không có loại thép in, giả sử M2. Thép coban đắt tiền thật và không có nhà máy nào lặng lẽ đưa nó vào loại không có nhãn mác.
Không. Mũi HSS là thép, nhưng thép tốc độ cao là thép công cụ hợp kim, trong đó khoảng 15 đến 18% trọng lượng là vonfram, molypden, crom và vanadi. Mũi cacbua vonfram hoàn toàn không chứa thép trong cấu trúc cắt của nó; nó là các hạt cacbua vonfram thiêu kết được giữ với nhau bằng chất kết dính coban.
Có, nhưng ít hơn cái tên gợi ý. M35 chứa khoảng 5% coban và M42 khoảng 8%, phần còn lại là sắt và cacbua. Cobalt không tạo thành một lớp riêng biệt. Nó hòa tan vào nền và làm chậm quá trình thô cacbua khi cạnh nóng lên.
Mũi cacbua rắn có thể làm được và đây là lựa chọn tiêu chuẩn cho gang, thép cứng trên 45 HRC và công việc sản xuất nhôm. Một đầu cacbua hàn không thể. Đầu đó giòn, dễ bị sứt mẻ khi cắt gián đoạn và mối nối hàn của nó bị hỏng ở nhiệt độ gần 650 C, thấp hơn nhiệt độ cạnh mà vết cắt thép tạo ra.
Không. Màu hổ phách cũng có thể đến từ quá trình xử lý oxit hơi nước và mảnh thép coban có thể không có màu nào cả. Màng TiN dày từ 1 đến 4 micron và chỉ hiển thị dưới dạng chuyển màu chứ không phải dưới dạng một lớp riêng biệt. Kiểm tra loại thép được in thay vì bóng râm.
I. Giới thiệu: Giải quyết nhiệm vụ “Không thể” Cụm từ “lắp một cái chốt vuông vào một cái lỗ tròn” là một biểu tượng phổ quát...
ĐỌC THÊMGia công kim loại luôn là nền tảng của sự phát triển công nghiệp, định hình mọi thứ từ linh kiện ô tô đến...
ĐỌC THÊM1. Kìm bơm nước là gì? – Công cụ “Toàn năng” linh hoạt Trong sản xuất công nghiệp hiện đại và bảo trì hàng ngày...
ĐỌC THÊMLựa chọn các công cụ cắt công nghiệp phù hợp là một quyết định quan trọng ảnh hưởng trực tiếp đến hiệu quả sản xuất...
ĐỌC THÊM
+86-573-84611229

+86-573-84611518


Số 35 đường Yucao, thị trấn Ganyao, thành phố Jiashan, tỉnh Chiết Giang, Trung Quốc
Bản quyền © Chiết Giang URUS Tools Co., Ltd. privacy policy
