

 yêu cầu
Đừng ngần ngại gửi tin nhắn
I. Giới thiệu: Giải quyết nhiệm vụ “Không thể” Cụm từ “lắp một cái chốt vuông vào một cái lỗ tròn” là một biểu tượng phổ quát...
ĐỌC THÊMTrong đợt kiểm tra hàng loạt gần đây tại một xưởng lắp ráp dây buộc ở Quảng Đông, nhóm chất lượng đã từ chối 320 trong số 400 mũi khoan xây chuôi thẳng được trả lại. Các bit không bị lỗi ở cổng nhà máy. Chúng không khớp nhau ở bàn làm việc. Mọi mũi khoan đều có chuôi tròn trơn, nhưng người vận hành đã sử dụng chúng trong máy khoan búa SDS-plus mà không tắt chế độ búa. Các chuôi lắc lư trong mâm cặp, các đầu cacbua vỡ ra và các mũi khoan bị gãy ở đường chớp của chuôi. Việc sử dụng mũi khoan chuôi thẳng có ranh giới rõ ràng và hầu hết các hư hỏng tại hiện trường đều xảy ra do vượt qua chúng. Hướng dẫn này giải thích những ranh giới đó bằng thuật ngữ thực tế: vật liệu nào phù hợp với mũi khoan thẳng, hình học điểm nào hoạt động tốt nhất và tốc độ, bước tiến và bôi trơn giúp chúng cắt sạch như thế nào.
Mũi khoan thân thẳng có thân hình trụ trơn có đường kính khớp với thân mũi khoan và nó truyền mô-men xoắn thông qua ma sát bề mặt giữa thân và hàm mâm cặp.
Thiết kế này có chủ ý đơn giản. Không giống như hệ thống SDS hoặc chuôi lục giác sử dụng cấu hình khóa cơ học, chuôi thẳng phụ thuộc hoàn toàn vào lực kẹp. Người vận hành lắp mũi khoan vào mâm cặp tiêu chuẩn, siết chặt các hàm, ma sát giữa chuôi thép và mâm cặp mang lại chuyển động quay.
Sự đơn giản đó mang lại lợi ích thực sự trong môi trường xưởng và sản xuất. Một mâm cặp có thể chấp nhận nhiều loại đường kính mà không cần thay ống kẹp hoặc bộ chuyển đổi. Chi phí mỗi bit vẫn thấp hơn vì cán được gia công trực tiếp từ thân dụng cụ. Việc thay thế diễn ra ngay lập tức khi một bộ phận nào đó bị hao mòn và việc quản lý hàng tồn kho sẽ đơn giản hơn khi nhà máy tiêu chuẩn hóa dụng cụ cán tròn. Những điều cơ bản về hoạt động khoan và truyền mô-men xoắn bit được trình bày trong khái niệm cơ bản về khoan hướng dẫn.
Hạn chế cũng rõ ràng. Nếu mâm cặp không thể cung cấp đủ lực kẹp thì cán sẽ quay bên trong má kẹp trước khi lưỡi cắt thực hiện công việc đáng kể. Trong các ứng dụng khoan búa, thân không có cơ cấu búa nên không thể truyền năng lượng va chạm một cách hiệu quả. Do đó, việc sử dụng mũi khoan chuôi thẳng đòi hỏi phải khớp chuôi với loại mâm cặp và nhu cầu mô-men xoắn chứ không chỉ với vật liệu được khoan.
Mũi khoan chuôi thẳng có hiệu quả nhất trong khoan kim loại và gỗ, trong khi ứng dụng xây của chúng chỉ giới hạn ở việc khoan quay không gõ vào gạch mềm hoặc khối xây.
Vật liệu thúc đẩy việc lựa chọn nhiều hơn phần thân. Trong gỗ, một mũi khoan có chuôi thẳng có điểm đinh ở giữa sẽ sạch sẽ và cắt các lỗ không có mảnh vụn để lắp chốt, bản lề và lắp đặt phần cứng. Thân khoan dễ dàng xử lý mô-men xoắn vì gỗ là vật liệu khoan dễ dàng nhất. Trong kim loại, cùng một thân mang tải trọng xuyên qua các dạng hình học điểm phân chia hoặc điểm thí điểm và rủi ro chính là tích tụ nhiệt và bước đi của máy khoan.
| Chất liệu | Loại điểm | Chế độ vận hành | Ứng dụng điển hình |
| Gỗ | Điểm Brad / điểm thí điểm | Chỉ quay | Làm đồ nội thất, lỗ chốt, lắp phần cứng |
| Thép carbon thấp | Điểm chia | Chỉ quay | Lắp ráp lỗ, khoan Jig, gia công kim loại |
| Nhôm | Điểm thí điểm/điểm phân chia | Quay với chất làm mát | Gia công, gia công tấm mỏng, khoan hồ sơ |
| Khối xây mềm | Điểm xây bằng cacbua | Chỉ quay | Lỗ neo, lỗ xuyên nông trên gạch |
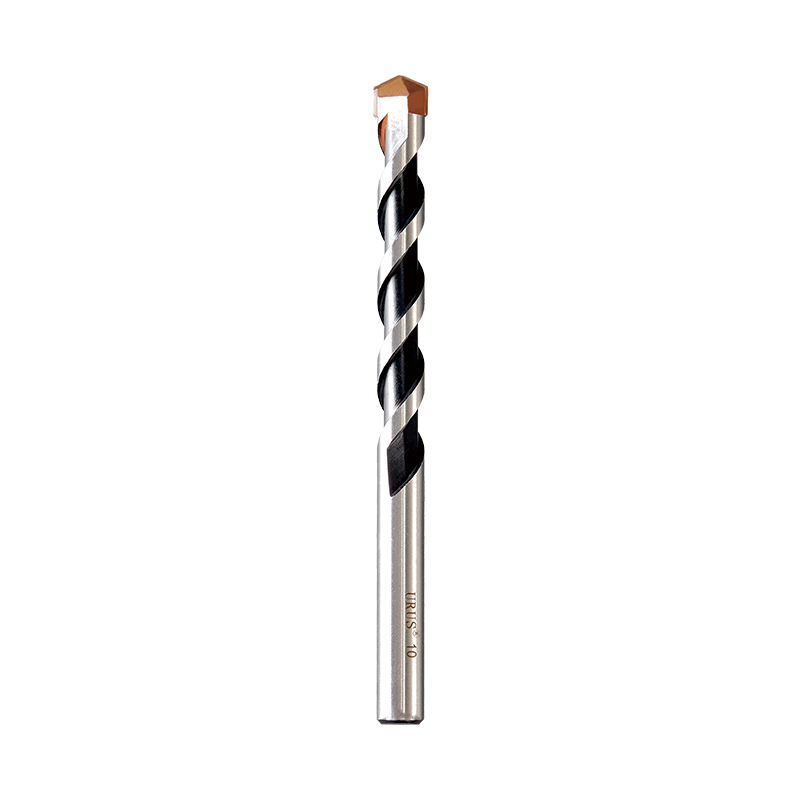 Mũi khoan khối tròn để khoan quay trong gạch và khối Mũi khoan cacbua này có rãnh được gia cố và chuôi trơn giúp cắt các lỗ sạch trên gạch mềm, vữa và khối nhẹ khi chỉ sử dụng ở chế độ quay. Nó đáp ứng các tiêu chuẩn DIN8039 và ISO 5468, với thân bằng thép mạ crôm-vanadi cứng và các tùy chọn đầu có sẵn. Xem sản phẩm →
Trong khối xây, thân thẳng chỉ hoạt động ở chế độ quay. Khi vật liệu là gạch mềm, vữa vữa hoặc khối nhẹ, mũi khoan chuôi tròn có đầu cacbua sẽ cắt một lỗ sạch mà không bị va đập. Mũi khoan xây có chuôi tròn của chúng tôi được thiết kế chính xác cho nhiệm vụ này: mũi khoan cacbua, me được gia cố và chuôi trơn kẹp vào mâm cặp tiêu chuẩn. Không cố gắng sử dụng nó trong máy khoan búa có cơ chế tác động được gắn vào.
Trong khoan kim loại, thân không phải là yếu tố hạn chế. Hình học điểm là. Để biết hướng dẫn thực tế về cách chọn bộ mũi khoan kim loại chuôi tròn, hãy xem Hướng dẫn sử dụng mũi khoan kim loại chuôi tròn . Rủi ro chính không phải là trượt cán mà là sinh nhiệt, có thể làm nguội lưỡi cắt và gây cùn nhanh.
Hình dạng điểm của mũi khoan chuôi thẳng kiểm soát cách mũi khoan đi vào vật liệu, cắt phoi và chống dịch chuyển.
Mỗi mũi khoan thẳng đều có cùng một chuôi, vì vậy hình dạng điểm là yếu tố tạo nên sự khác biệt về hiệu suất. Mũi 118 độ tiêu chuẩn hoạt động cho mục đích khoan thông thường nhưng có xu hướng đi trên thép cứng. Điểm phân chia mài độ dày bản mỏng hơn, tạo ra hai môi cắt nhỏ bắt đầu lỗ mà không cần di chuyển, khiến đây trở thành lựa chọn an toàn nhất cho máy CNC và khoan kim loại thủ công.
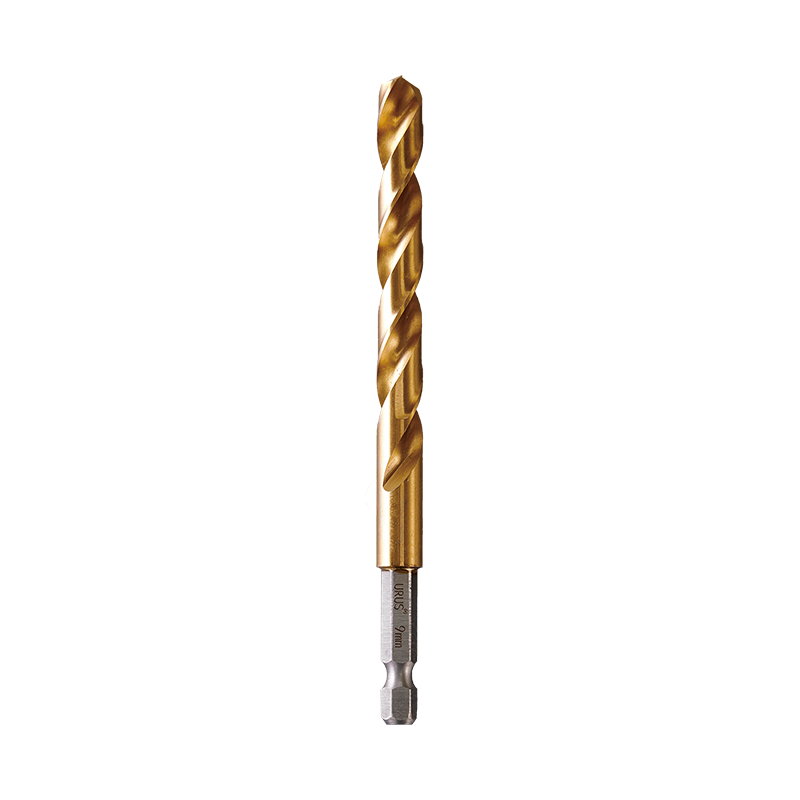 Mũi khoan chia điểm cho lỗ chính xác bắt đầu bằng kim loại Được thiết kế với hình học điểm phân chia giúp giảm độ dày của lưới, mũi khoan này bắt đầu các lỗ mà không cần bước đi trên thép cứng. Nó phù hợp với mâm cặp thay đổi nhanh 1/4 inch và phù hợp cho cả khoan kim loại thủ công và CNC, đảm bảo vị trí và độ tròn nhất quán. Xem sản phẩm →
Mũi khoan kim loại điểm chia đôi của chúng tôi được thiết kế xung quanh hình dạng này để có vị trí lỗ và độ tròn nhất quán.
Điểm thí điểm bổ sung thêm một đầu tự định tâm ngắn kéo dài ra ngoài môi cắt. Nó kéo mũi khoan vào vật liệu và đặc biệt hữu ích trong kim loại tấm mỏng và nhôm, nơi mà các gờ sắc nhọn và bước đi của mũi khoan gây ra hầu hết các loại vật liệu bị loại bỏ. Đối với gia công kim loại mềm, mũi khoan điểm thí điểm dễ điều khiển hơn và để lại lối vào lỗ sạch hơn.
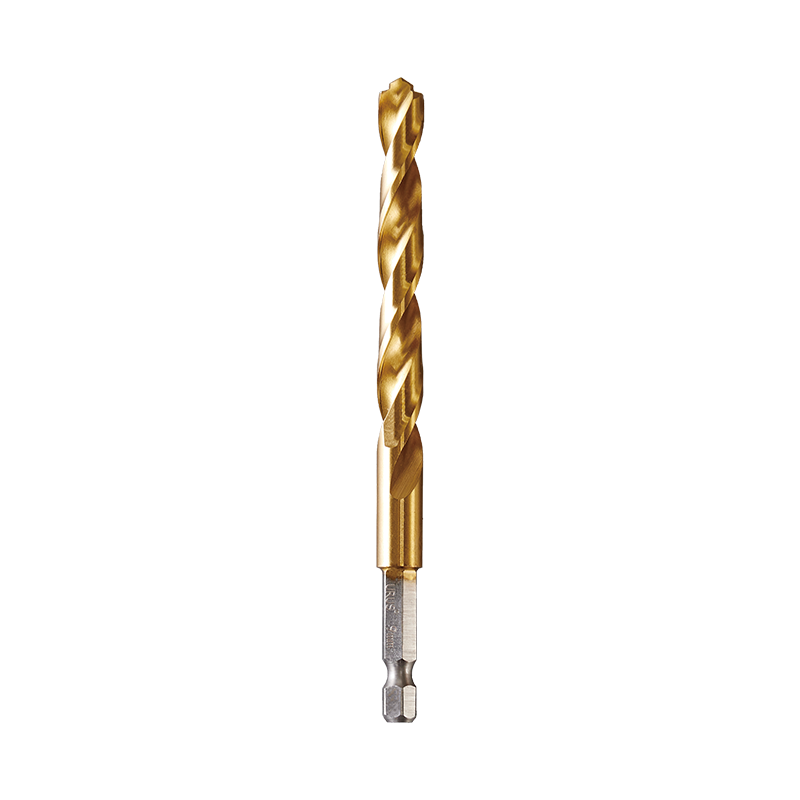 Mũi khoan điểm thí điểm để làm sạch lỗ trên kim loại mỏng Với đầu thí điểm tự định tâm kéo dài ra ngoài môi cắt, mũi khoan này tự kéo vào vật liệu để khoan có kiểm soát trên kim loại tấm mỏng và nhôm. Nó giảm thiểu các gờ đột phá và bước đi, để lại một lối vào lỗ sạch sẽ. Xem sản phẩm →
Mũi khoan điểm thí điểm của chúng tôi xử lý nhiệm vụ đó trong khi vẫn duy trì hình dạng cạnh sắc nét trong thời gian dài hơn.
Điểm turbomax, được sử dụng rộng rãi trong xưởng sản xuất, tập trung vào việc xả phoi. Đây là dạng hình học chuyên dụng phù hợp với việc khoan CNC tốc độ cao bằng thép nhẹ và nhôm, trong đó việc đóng phoi trong rãnh là dạng lỗi chính.
Mũi khoan thân thẳng là dụng cụ khoan có đường kính thân phù hợp với thân mũi khoan và dựa vào ma sát mâm cặp để truyền mô-men xoắn. Đây là định dạng mũi khoan phổ biến nhất để khoan quay trên kim loại, gỗ và khối xây mềm, nhưng nó không được thiết kế để chịu tải tác động của búa.
Mũi khoan thân thẳng bị hỏng khi bạn chạy quá nhanh, ấn quá mạnh hoặc để mũi khoan khô.
Ba biến này tương tác với nhau. Tốc độ quyết định nhiệt độ; nguồn cấp dữ liệu xác định tải chip; bôi trơn loại bỏ nhiệt và giữ cho lưỡi cắt sắc nét. Nếu một đòn bẩy nằm ngoài phạm vi, mũi khoan có thể làm vật liệu gia công quá nóng hoặc kẹt trong lỗ và gãy.
Trong thép, tốc độ tiến dao quá nhẹ sẽ khiến lưỡi cắt bị cọ xát thay vì cắt, tạo ra nhiệt và làm cứng vật liệu trên thành lỗ. Bước tiến quá nặng sẽ làm sứt môi cắt hoặc gãy mũi khoan tại điểm đó. Theo quy định, hãy tăng bước tiến khi chip mỏng và xơ xác, đồng thời giảm bước tiến khi bit bắt đầu kêu lạch cạch.
Bôi trơn là không thể thương lượng. Đối với thép có hàm lượng carbon thấp, chất làm mát bằng dầu hòa tan sẽ ngăn đầu nhọn đạt đến nhiệt độ ủ. Đối với nhôm, một loại dầu cắt nhẹ hoặc thậm chí dầu hỏa sẽ làm giảm khả năng hàn phoi trên mặt cào. Đối với gỗ, không cần chất làm mát, nhưng việc hút bụi cũng quan trọng như kiểm soát tốc độ.
Hầu hết các lỗi của mũi khoan thân thẳng đều có thể phòng ngừa được và việc phòng ngừa liên quan nhiều đến việc lựa chọn và xử lý hơn là bản thân mũi khoan.
Mũi khoan chuôi thẳng chủ yếu được sử dụng để khoan quay trên kim loại, gỗ và khối xây mềm. Nó phù hợp với mâm cặp tiêu chuẩn và truyền mô-men xoắn thông qua ma sát, khiến nó trở thành dạng mũi khoan linh hoạt và tiết kiệm chi phí nhất cho khoan xưởng sản xuất và xưởng nói chung.
Không. Máy khoan búa SDS sử dụng hệ thống cán khóa cơ học được thiết kế để truyền năng lượng va chạm. Mũi khoan thẳng sẽ lung lay trong mâm cặp SDS, trượt và có khả năng bị gãy gần với chuôi. Chỉ sử dụng mũi khoan có chuôi SDS để khoan búa và mũi khoan có chuôi thẳng ở chế độ quay.
Trượt xảy ra khi hàm mâm cặp không thể tạo ra đủ lực kẹp. Các hàm bị mòn, bề mặt cán nhẵn hoặc bị siết quá chặt trên cán mềm đều làm giảm độ bám ma sát. Làm sạch chuôi, kiểm tra tình trạng của hàm và luôn siết chặt mâm cặp đúng cách trước khi khoan.
Chỉ dành cho việc khoan quay rất nhẹ trong khối xây mềm hoặc khi sử dụng mũi khoan chuôi tròn chuyên dụng có đầu cacbua. Đối với bê tông tiêu chuẩn và công việc chịu va đập nặng, hãy sử dụng mũi khoan SDS. Các mũi khoan thẳng không được thiết kế để chịu tải va đập của búa và sẽ nhanh chóng bị hỏng khi sử dụng.
I. Giới thiệu: Giải quyết nhiệm vụ “Không thể” Cụm từ “lắp một cái chốt vuông vào một cái lỗ tròn” là một biểu tượng phổ quát...
ĐỌC THÊMGia công kim loại luôn là nền tảng của sự phát triển công nghiệp, định hình mọi thứ từ linh kiện ô tô đến...
ĐỌC THÊM1. Kìm bơm nước là gì? – Công cụ “Toàn năng” linh hoạt Trong sản xuất công nghiệp hiện đại và bảo trì hàng ngày...
ĐỌC THÊMLựa chọn các công cụ cắt công nghiệp phù hợp là một quyết định quan trọng ảnh hưởng trực tiếp đến hiệu quả sản xuất...
ĐỌC THÊM
+86-573-84611229

+86-573-84611518


Số 35 đường Yucao, thị trấn Ganyao, thành phố Jiashan, tỉnh Chiết Giang, Trung Quốc
Bản quyền © Chiết Giang URUS Tools Co., Ltd. privacy policy
